



Ett spårkullager som går sönder under de första 1 000 timmarna är sällan ett lagerproblem. Det är vanligtvis ett passande problem. Kör en 6205 på en axel genom att slå den yttre ringen och monteringskraften går genom kulorna in i löpbanorna, vilket lämnar brinellingsmärken som visar sig som ljud långt innan fettet ska bytas ut.
Så vad hör hemma i en monteringssats? Lagermonteringsverktyg delas in i fyra arbetsfamiljer: kraftverktyg (borrpressar, hydrauliska pressar, monteringsrör och hylsor), värmeverktyg (induktionsvärmare, oljebad och ugnar), driv- och slagverktyg (dödslagshammare, slagringar och hydrauliska muttrar) och demonteringsverktyg (tvåkäftiga och trekäftiga avdragare och glidhammare, skjuthammare). Lägg till en mätklocka, en känselmätare och en kontakttermometer, så kan du montera och verifiera nästan alla standardlager korrekt.
Regeln som binder ihop dem är kort: applicera bara kraft på ringen som bär interferenspassningen, håll dig under lagertemperaturgränsen och bekräfta resultatet med en mätning istället för en känsla.
Vad räknas som ett lagermonteringsverktyg?
Ett lagermonteringsverktyg är vilken enhet som helst som placerar ett lager med rätt kraftbana, temperatur och inriktning. Din befintliga butikspress är redan kvalificerad, förutsatt att du har rätt adapter för hålet framför dig.
| Verktygsfamilj | Passar bäst till | Typiskt hålområde | Misslyckande det förhindrar |
|---|---|---|---|
| Arbor press och monteringsrör | Kall montering, lätt till medium passform | 10 till 80 mm | Brinelling orsakad av hammarslag |
| Hydraulisk press och passhylsa | Kall montering, tyngre störningar | 30 till 150 mm | Spetsiga, felriktade sittplatser |
| Induktionsvärmare | Varm montering, medium och stora lager | 50 till 500 mm | Överdriven kraft och skadade säten |
| Oljebad eller ugn | Varm montering, låg volym, enkla delar | Vilken som helst | Ojämn, okontrollerad uppvärmning |
| Hydraulmutter med oljeinsprutning | Avsmalnande och kraftiga interferenspassningar | 100 mm och uppåt | Skakar på avsmalnande säten |
| Två-käft eller tre-käft avdragare | Demontering av ytterringar från hus | 10 till 100 mm | Scoring av hussätet |
| Blindavdragare eller glidhammare | Lager i blinda eller skuldrade hus | 10 till 50 mm | Dra den inre ringen genom kulorna |
Budskapet från tabellen är att adaptern betyder mer än maskinen. En blygsam arborpress med ett passande rör av rätt storlek överträffar en stor hydraulpress som används med en rörlängd.
Kallmontering: Pressar, monteringsrör och hylsor
För hål upp till cirka 80 mm och vanliga ingreppspassningar är en press med rätt passningsrör den snabbaste och säkraste metoden, och den kostar mycket mindre än uppvärmningsutrustning.
Två detaljer avgör om pressen hjälper eller skadar. Kraften måste gå genom ringen som faktiskt är tät: med en interferenspassning på den inre ringen, trycker röret på den inre ringens yta; med en huspassning trycker den på den yttre ringen. Rörets yta måste också vara platt, parallell och tillräckligt bred för att täcka ringen utan att vidröra buren, skölden eller tätningen.
Dimensionering är där verkstäder skär hörn. Ett rör som är för smalt koncentrerar spänningen på ett litet band på ringen och kan luta lagret; en som är för bred trycker på buren. Kontrollera gränsmåtten på tekniska data sida för den exakta serien innan man bearbetar en rörsats.
En vanlig hammare är inte ett monteringsverktyg. En dödslagshammare med en korrekt passande hylsa är acceptabel för små lager med lätta passningar, och det är ofta det enda alternativet på plats, men stöten måste ändå landa rakt på den täta ringen.
Detta är arbetsmiljön för de flesta lager i 60- och 62-serien: allmän industridrift med axelpassningar från j5 till k5, där en välgjord rörsats täcker de flesta rutinmässiga monteringsjobb.
 OEM spårkullager 60-serien Kategorilista 60-seriens spårkullager med GCr15-ringar, flera tätningar, noggrannhetsgrader och last-/hastighetsdata för rutinmässig industriell montering. Visa produkt →
Varmmontering: Induktionsvärmare och temperaturgränser
Värme är det rätta verktyget när kall montering skulle kräva överdriven kraft, vilket i praktiken innebär att det passar över cirka 0,05 mm interferens eller hål över 100 mm.
Aritmetiken är enkel. Lagerstål expanderar med cirka 0,00115 procent av sin diameter per grad Celsius, så 0,05 mm interferens på ett 100 mm hål behöver ungefär en höjning på 45 grader C plus en arbetsmarginal på 20 till 30 grader C. Målet landar vanligtvis nära 70 till 90 grader C, bekvämt inom det säkra området.
Det intervallet har gränser. Standardlager bör inte överstiga 120 grader C, och tätade eller försmorda lager bör hålla sig vid eller under 80 grader C så att fett och tätningselastomer överlever. Induktionsvärmare når målet snabbt och jämnt, och de flesta enheter håller en inställd temperatur. En ugn eller oljebad klarar låga volymer men värms långsamt och ett oljebad lämnar rester som måste avlägsnas innan lagret tas i bruk.
Använd aldrig öppen låga, värmeplatta eller värmepistol. Lokal överhettning förändrar löpbanans temperament och skadan är osynlig vid monteringsögonblicket.
Demonteringsverktyg: Avdragare, blindavdragare och hydrauliska muttrar
Demontering följer samma logik omvänt: greppa och dra i ringen som bär interferenspassningen, dra aldrig igenom de rullande elementen.
För en axelpassning, använd en lagerseparator eller delad platta bakom innerringen med en tvåkäfts- eller trekäftsavdragare. För en huspassning verkar avdragaren på den yttre ringen. I blinda eller skuldrade hus är en blinddragare eller glidhammare med expanderande hylsa det enda verktyget som når den yttre ringen; om lagret inte rör sig, värm huset måttligt istället för att slå hårdare.
Stora avsmalnande säten och tunga passformer är ett annat jobb. Hydraulmuttrar och oljeinsprutning är standard där eftersom de applicerar kontrollerad axiell kraft utan stötar och trycket kan registreras. Ett lager som har dragits genom sina kulor under borttagningen ska behandlas som skrot.
Matcha verktyget till passformen och hålstorleken
Val av verktyg följer storlek och passform snarare än vana. Tabellen nedan är en rimlig utgångspunkt för spårkullager i normal industriell drift.
| Plikt och passform | Monteringsmetod | Borttagningsmetod | Verifiering |
|---|---|---|---|
| Upp till 50 mm hål, j5 till k5 | Arborpress med passande rör | Separationsplatta plus avdragare | Handrotation, visare |
| 50 till 100 mm hål, k5 till m5 | Hydraulisk press eller induktionsvärmare | Avdragare som verkar på den täta ringen | Kontroll av radiell utlopp |
| 100 mm och uppåt, m5 to n6 | Induktionsvärmare at 70 to 90 degrees C | Hydraulisk avdragare eller oljeinsprutning | Spelningskontroll efter kylning |
| Tätade eller försmorda lager | Induktionsvärmare at or below 80 degrees C | Avdragare, ingen uppvärmning över 80 grader C | Smidig rotation för hand |
| Tunn sektion eller miniatyrserie | Lätt bersåpress, långsam och fyrkantig | Blindavdragare eller expanderhylsa | Känn efter strävhet och lek |
Där ett lager görs till en ritning istället för en katalogsida, följer monteringsmetoden den ritningen: passformen, säteshårdheten och den tillåtna temperaturen kommer alla från specifikationen, och verktygen måste respektera dem.
OEM Non-Standard Series djupa spårkullager Skräddarsydda spårkullager tillverkade enligt ritningar eller prover, med varierande dimensioner, radtyper, tätningar och miniatyrflänsalternativ för specialutrustning. Visa produkt → Fem monteringsfel som förkortar lagerlivslängden
De flesta monteringsskador går tillbaka till en liten uppsättning återkommande genvägar.
- Kör fel ring. Kraft som passerar genom bollarna brinner löpbanorna på några sekunder, även med en mjuk hammare.
- Uppvärmning utan kontroll. En ficklampa eller värmeplatta skapar ojämna temperaturer och lokal överhettning som ändrar löpbanans hårdhet.
- Använder det gamla lagret som förare. Den kommer i kontakt med fel yta, överför belastning genom kulorna och fastnar ofta i sätet.
- Hoppa över inriktningskontrollen. Ett lager som trycks in något spänt belastar ena sidan av löpbanan och går sönder tidigt.
- Ignorerar kvarvarande spel. Kontrollera igen efter kylning med en mätklocka; ett lager som svänger hårt är redan förspänt.
Hur lagret i sig ändrar verktyget du behöver
Lagerdesignen formar verktygslådan lika mycket som axeln gör. Tunnsektionslager som 67-, 68- och 69-serien värms upp snabbare och förvrängs lättare än 60- eller 62-serien, så kontrollerad induktionsuppvärmning är viktigare än värmekraft, och en press är ofta säkrare än ett slagverktyg.
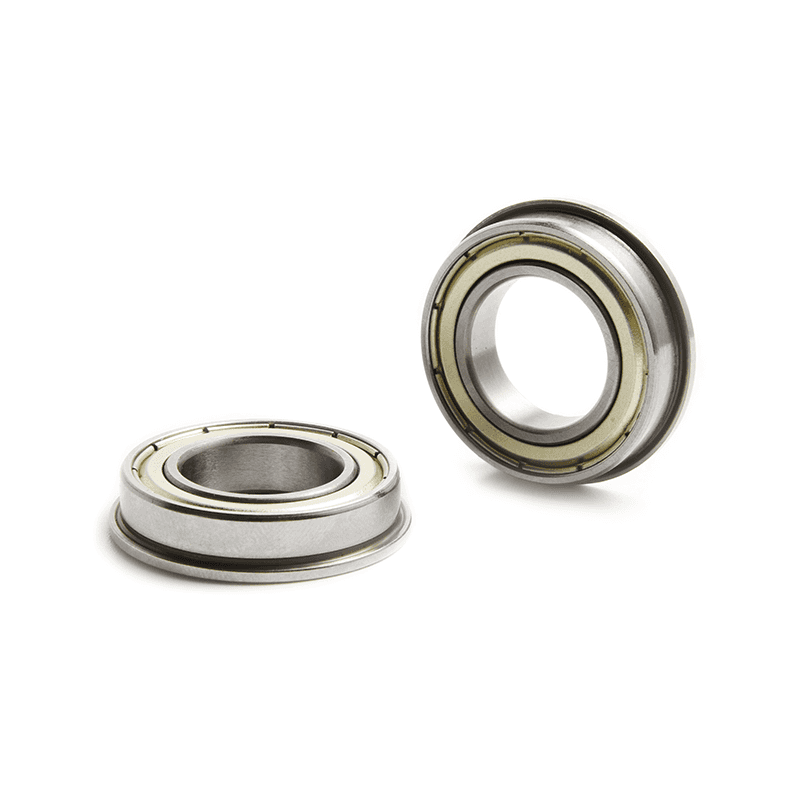
Flänsserielager i automationsutrustning visar hur ett huselement ändrar metoden: flänsen placeras i ett bearbetat urtag, så en press med en platt platta håller axiell position mycket bättre än något hammararbete.
OEM flänsserie djupa spårkullager Flänsade spårkullager för placering i bearbetade urtag, med skärmade och öppna varianter med liten borrning, GCr15-ringar och flera frigångsgrader. Visa produkt → Miniatyrlager i MR-serien tål nästan ingen monteringskraft och hör hemma i en lätt, välinriktad axelpress. Stora lager misslyckas sällan eftersom verktyget var för litet; de misslyckas eftersom verktyget applicerades på fel ring.
Vanliga frågor: Lagermonteringsverktyg i praktiken
Kan jag montera ett lager med en hammare?
Endast med en ordentlig slagring eller passform vid lätt passform. Direkta hammarslag på en ring, och alla slag som passerar genom kulorna, kommer att skada lagret även om det ser bra ut efteråt.
Behöver jag en induktionsvärmare eller räcker det med en ugn?
En ugn klarar låga volymer och enkla passningar, men den värmer långsamt och ojämnt. För upprepat produktionsarbete ger en induktionsvärmare med ett temperaturbörvärde konsekventa resultat och skyddar fett och tätningar.
Hur varmt är för varmt för ett lager?
Håll dig vid eller under 120 grader C för standardlager och 80 grader C för tätade eller försmorda typer. Bekräfta med en kontakttermometer istället för genom beröring.
Vilket är det mest underskattade monteringsverktyget?
Ett passande rör dimensionerat till den täta ringen, följt av en mätklocka. Tillsammans förhindrar de fler lagerfel än någon pressuppgradering.
Montering är en mätbar process, inte en fråga om kraft och känsla. Matcha verktyget med ringen, respektera temperaturgränserna och verifiera resultatet innan maskinen körs. Det är hela metoden, och det är det billigaste tillförlitlighetsarbetet som finns i någon verkstad.
Ett lager som sitter korrekt första gången kommer att hålla längre än tre som trycktes på av gissningar.




Kontakta oss